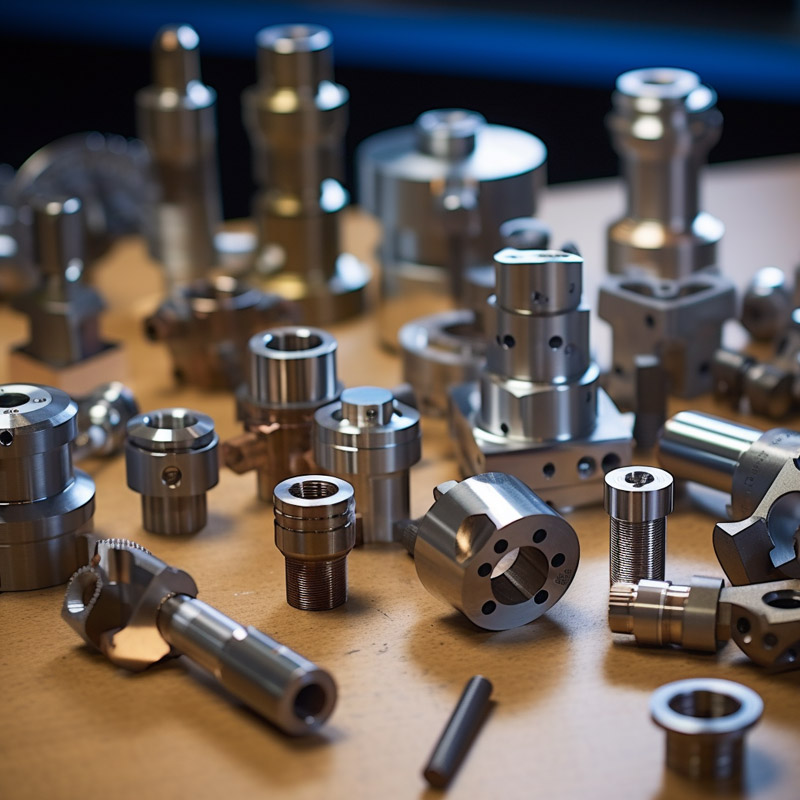
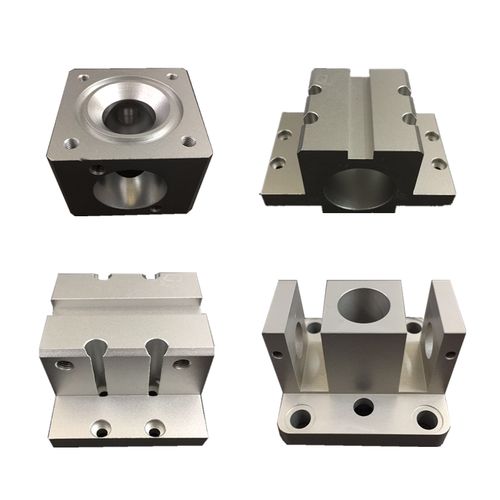
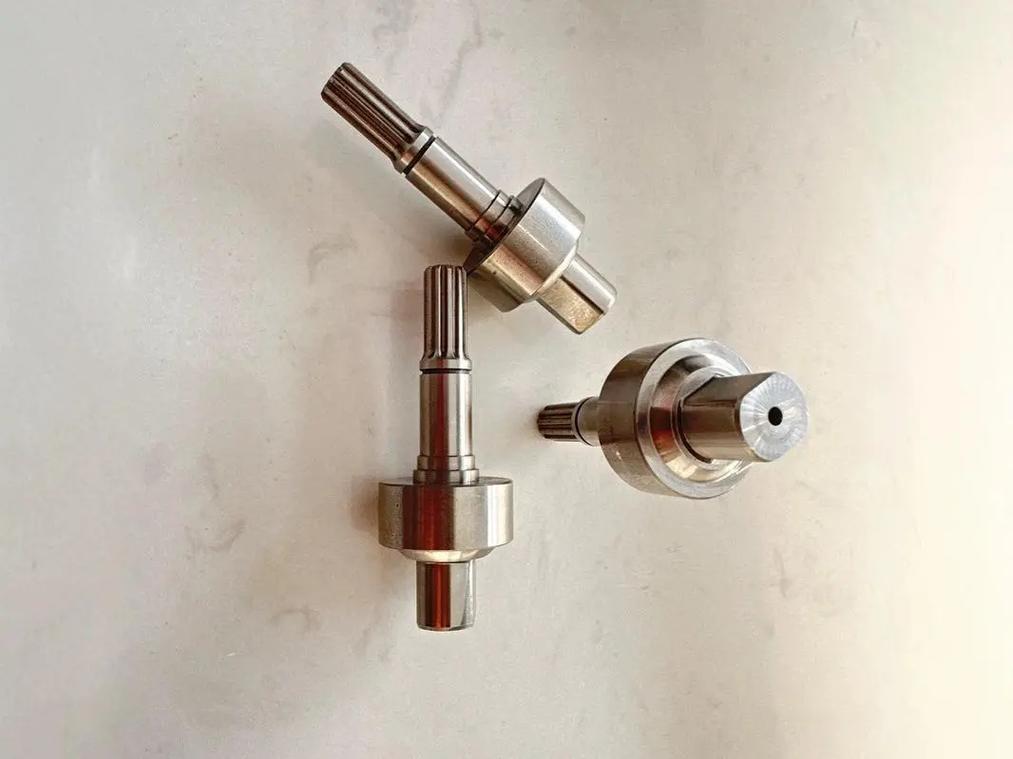
非标定制精密五金加工 不锈钢销轴走心机与CNC工艺解析
在精密制造领域,非标定制五金加工一直是衡量企业技术实力与柔性生产能力的重要标尺。当一条产品链接标出“99元成交110件”的数据时,背后不仅是价格的吸引力,更是市场对高精度、快交付、小批量定制模式的强烈需求。本文将以精密销轴为例,深入探讨不锈钢材质下走心机加工与CNC加工的组合应用,解析非标定制五金件的核心优势与工艺要点。
一、非标定制五金的市场需求特征
非标定制意味着没有统一的标准图纸,每一批次的产品都需要根据客户的装配环境、受力条件、耐腐蚀要求进行独立设计。成交110件的数量表明这类订单通常属于中小批量——既不像标准件那样可以大规模备库,也不至于单件打样那样成本极高。这种订单大量存在于自动化设备、医疗器械、航天航空配件、高端仪器仪表等行业。以销轴为例,它既是连接件又是受力件,外径公差常需控制在±0.005mm以内,表面粗糙度要求Ra0.4甚至更高,同时不锈钢材质还要求加工过程不产生加工硬化或热变形。
二、不锈钢销轴的材质特点与加工难点
常用的不锈钢牌号如303、304、316L、17-4PH等,普遍存在韧性大、导热差、易加工硬化的特性。传统CNC车床在加工细长销轴时,如果工艺参数不当,很容易出现刀具磨损快、表面拉伤、尺寸漂移等问题。尤其是直径小于6mm、长径比大于5的销轴,刚性不足易引发让刀或振动,造成圆柱度超差。这些痛点正是走心机加工发挥优势的场景。
三、走心机加工在精密销轴上的核心优势
走心机(又称主轴箱移动式车床)的特点是材料送进的同时刀具在固定位置进行切削。对比走刀机,它有几个显著优势:
- 就近支撑:导套紧贴切削点支撑棒料,大幅度提升了细长轴的刚性,可直接一次成型长径比达10以上的细长销轴。
- 减少装夹变形:工件在加工过程中一直被夹持输送,避免了多次装夹造成的同心度偏差。
- 连续多工序集成:走心机可搭载副主轴、端面动力刀具、侧面动力刀具,在一台设备上完成车外圆、车槽、铣扁、打孔、攻牙、切断等工序,特别适合销轴上带扳手位、油孔、卡环槽等特征的非标件。
- 高材料利用率:尾料极短,对昂贵的不锈钢棒材来说能显著降低成本,这也解释了零售价99元能承接110件小批量定制的原因之一。
四、CNC加工在精密五金件上的补充与协同
CNC加工中心(含车削中心和铣削中心)在非标精密五金中并非被取代,而是与走心机形成工序互补:
- 对于直径大、形状复杂的法兰类或异形销轴,CNC车铣复合可提供更高的切削扭矩和更大的加工空间。
- 走心机完成一次成型后,如需进行高精度外圆磨或超精加工,CNC磨床可以进一步保证尺寸与形位公差。
- 精密销轴上的径向孔、斜油孔若位置度要求极高,也可在独立CNC加工中心上使用四轴或五轴联动完成。
这种“走心机批量化成型 + CNC精修关键特征”的组合模式,既保证了效率,也满足了精密五金件对公差和一致性的掌控。
五、保证销轴加工精度的关键工艺措施
针对不锈钢销轴的非标定制,成熟的工艺路线通常包括:
- 刀具选择:采用PVD涂层硬质合金刀片或CBN刀具,优先选用锋利的正前角几何槽型,防止加工硬化层累积。
- 切削参数:较低的线速度和适中的每转进给量可减少切削热,同时必须有高压内冷或油雾冷却贯穿切削区。
- 送料与导套:根据棒料实际公差选用匹配的导套间隙,通常控制在0.005~0.01mm,过紧会划伤表面,过松会产生振动纹。
- 在线检测与补偿:走心机配备的自动测量系统可对关键尺寸进行抽检,并将补偿值实时反馈给数控系统,确保110件中的任意一件都控制在图纸公差内。
- 去毛刺与 cleaning:非标件往往对端口无毛刺要求很高,需增加毛刷去毛刺或电解抛光工序,尤其是用于医疗或食品设备的销轴。
六、从成交110件看小批量定制的发展趋势
此次成交110件的案例,代表了未来精密五金供应链的一个大趋势:订单越来越碎片化、客户对交期和精度的敏感度持续加大,而价格竞争也逐渐从“压价”转向“以单件综合成本控制赢得客户”。非标定制工厂如果能够打通走心机加工与CNC加工的柔性组合,就能在询盘报价时选择最佳工艺路径,既减少制造成本,又保证精密度,从而实现类似的快速成交并顺利交付合格产品。批量小≠无需优化,恰恰相反,小批量更要依赖稳定的机械精度和标准化的调机流程,才能让首件到第110件完全一致。
七、
无论是99元试单的小批量还是未来十万件的等比放大,精密销轴这类非标五金件的核心制造能力都凝练在走心机与CNC加工的深入掌握之上。能够将不锈钢销轴做到小微公差、细长不断、端面清角、批量稳定,是衡量一家精密五金企业的硬功夫。只有在刀具、设备、材料与公差保障方面形成体系化工艺标准,才能真正满足非标定制市场上瞬息万变的需求,并以实际产出赢得每一位客户的信任。
如若转载,请注明出处:http://www.haoduojmwj.com/product/4.html
更新时间:2026-10-24 11:32:10